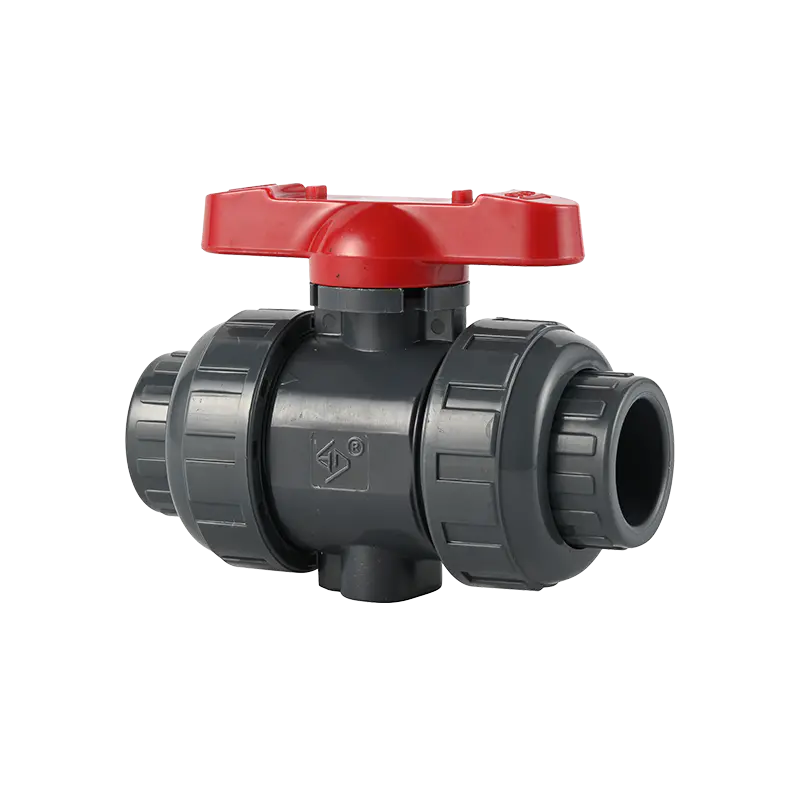
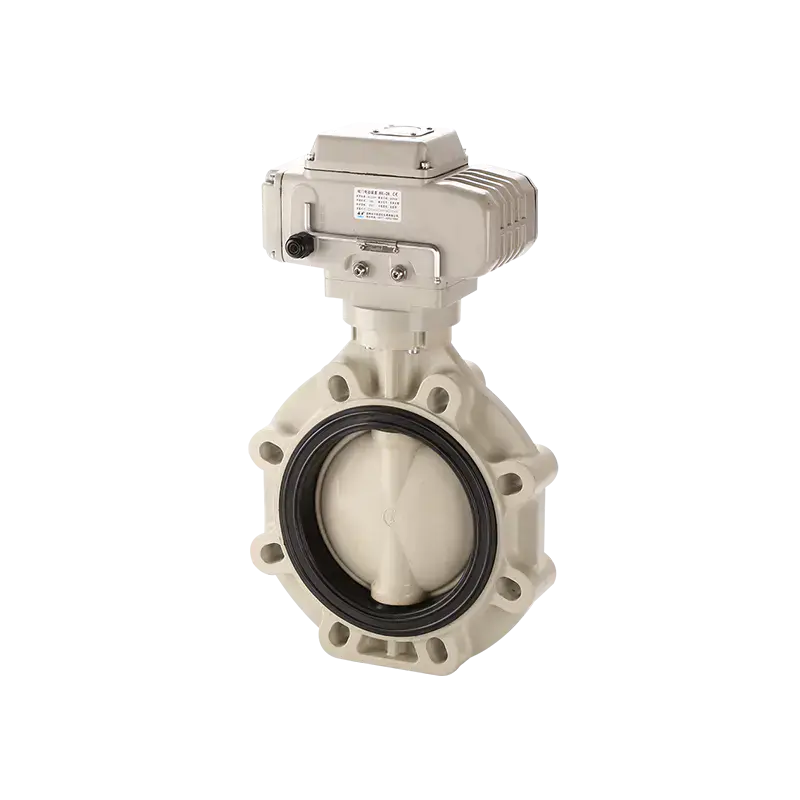
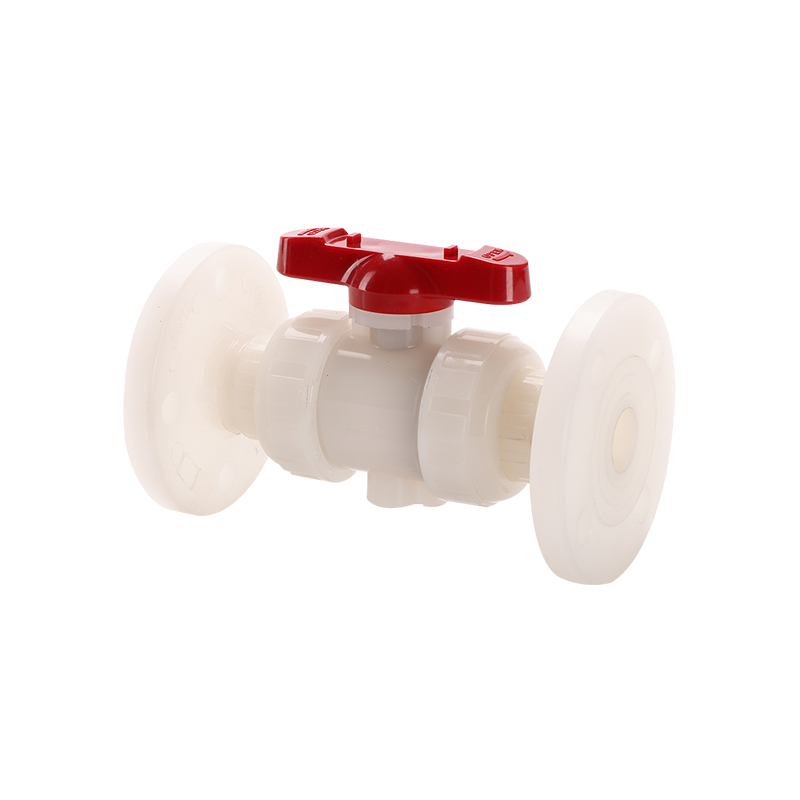
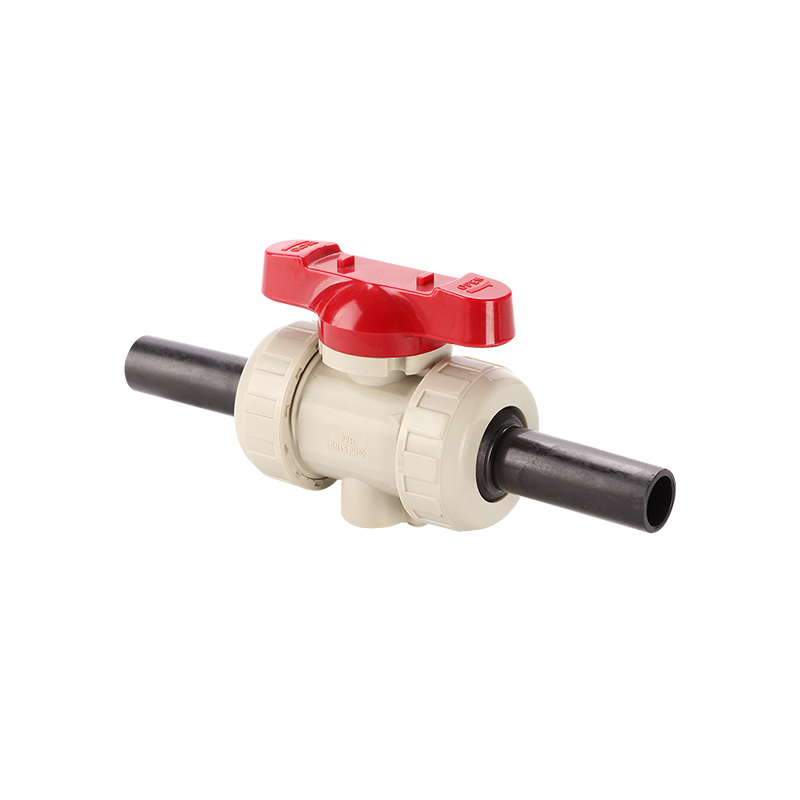
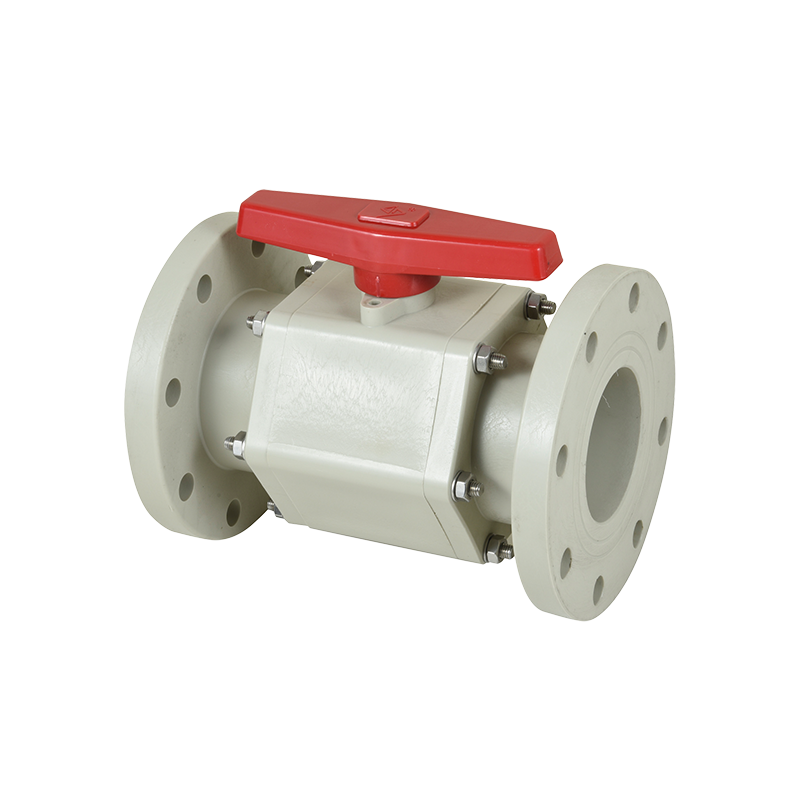
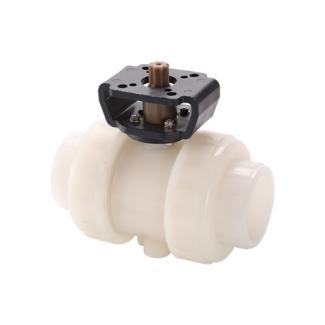
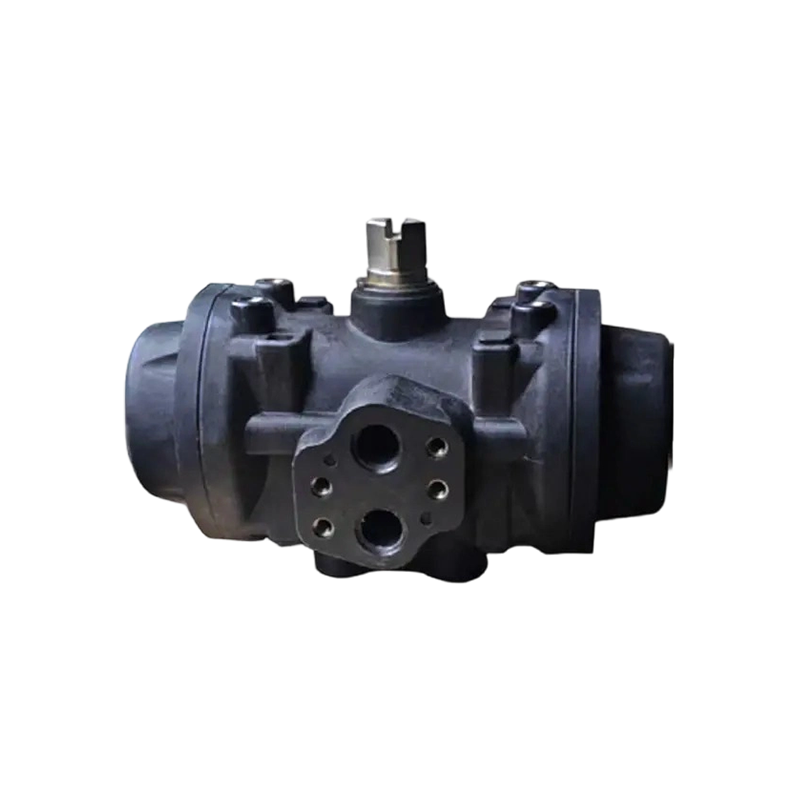
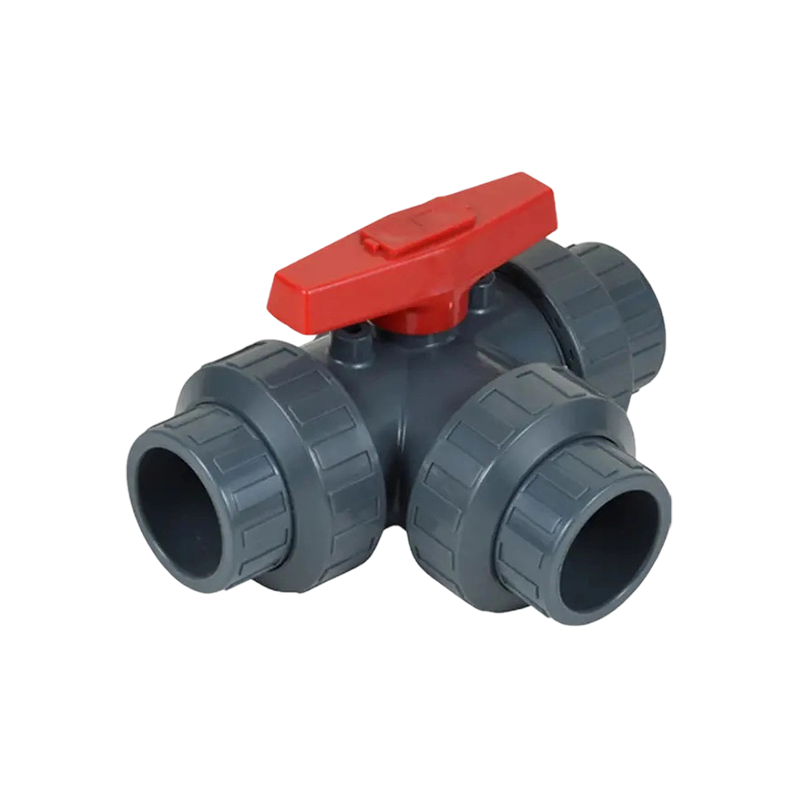
Dva guľové ventily z PVC môžu opustiť ten istý sklad, niesť rovnaké označenie DN50, rovnakú hodnotu 16 barov vytlačenú na rukoväti a stále sa správajú ako dva úplne odlišné produkty. Jeden z nich drží vzduchotesne počas desiatich rokov dávkovania žieravín. Druhý začne plakať pri stonke v roku dva a v roku štyri sa zmocní pevnej látky. Nič navonok vám neprezradí, ktorý z nich ste si kúpili.
Táto jediná medzera je to, čo stojí za otázkou, "sú všetky guľové ventily z PVC rovnakej kvality?" Úprimná odpoveď je nie a dôvody nie sú záhadné. Žijú v živici, forme, zmesi sedla, tesnení drieku, hrúbke steny a či niekto skutočne tlakovo testoval ventil predtým, ako sa dostal do kartónu. Nižšie je uvedený pohľad výrobcu na to, čo sa mení medzi komoditným ventilom a priemyselným ventilom, ako ich odlíšiť pred nákupom a kde končia skutočné náklady na lacný ventil.
Trieda živice je prvou a najväčšou premennou kvality
Guľové ventily z PVC sú lisované z malej rodiny termoplastov: UPVC, CPVC, PPH, PVDF a FRPP. Vo vnútri každého z týchto mien sa samotná živica líši oveľa viac, než väčšina kupujúcich očakáva. Konvertor si môže kúpiť prvotnú zmes s dokumentovanou hodnotou K a šaržovým certifikátom, alebo si môže kúpiť prebrúsenie z regeneračného závodu za zlomok ceny. Oba materiály sa formujú do ventilu, ktorý vyzerá správne na poličke.
Rozdiel sa ukáže neskôr. Regrind už prešiel minimálne jednou históriou horúčav. Polymérové reťaze sa skrátili, balík stabilizátorov a mazív je nepredvídateľný a prúd prebrúsenia je zriedkavo triedený čisto podľa triedy. Rázová húževnatosť môže klesnúť o 30 až 50 percent v porovnaní s čistou živicou rovnakého nominálneho typu. Brúsny ventil prejde výrobným testom pri izbovej teplote. Neprežije päť rokov cyklovania čerpadla a vodného rázu.
Panenská zlúčenina je dôležitá aj pre chemickú odolnosť. Brúska je často kontaminovaná zvyškami z akéhokoľvek predchádzajúceho produktu: linky na vytláčanie rúr, plášťa kábla, recyklovanej tvarovky. Tieto zvyšky vytvárajú slabé miesta, kde agresívne médiá útočia na stenu. Pri prevádzke s čistou vodou je to zriedka viditeľné. V prípade chlórnanu sodného, kyseliny sírovej alebo chloridu železitého rozhoduje o tom, ako dlho ventil vydrží.
Praktická kontrola: vyžiadajte si certifikát šarže živice a vstupný kontrolný záznam. Výrobca nakupujúci surovú zmes bude mať oboje. Výrobca, ktorý beží prebrúsenie, má zvyčajne objednávku a nič iné.
Tolerancia tvarovania, hrúbka steny a geometria gule
Teleso guľového ventilu z PVC nie je pevný kus plastu. Ide o tlakovú nádobu s vypočítanou hrúbkou steny, umiestnením vtoku, ktorý je navrhnutý tak, aby posunul zvarovú líniu preč od zóny s najvyšším namáhaním a chladiacim cyklom, ktorý určuje, či sa dielec zmršťuje rovnomerne alebo či sa deformuje. Znížte hrúbku steny o 12 percent, aby ste ušetrili živicu a ventil stále prejde 1,5-násobným testom plášťa pri izbovej teplote. Zlyhá pri 55 stupňoch Celzia pod rovnakým tlakom.
Hrúbka steny je najjednoduchšia špecifikácia na overenie a najčastejšie sa vynecháva v objednávke. Strmeň na stene tela a na koncovom spojení vám do minúty oznámi, či ste dostali produkt, o ktorom ste si mysleli, že ste si ho kúpili.
Guľa je presná súčiastka a lacné ventily v nej potichu strácajú svoj výkon. Guľôčka na dobrom priemyselnom ventile je udržiavaná na približne 0,05 mm cez tesniaci pás. Drsnosť povrchu na tesniacej ploche je typicky špecifikovaná na Ra 0,8 mikrometra alebo jemnejšia. Ventil s guľôčkou, ktorá je 0,2 mm mimo kruhu, stále tesní, keď je nový, pretože sedlo je dostatočne mäkké, aby sa prispôsobilo. Po niekoľkých tisícoch cyklov sa sedlo natrvalo nastaví a ventil začne kvapkať.
Hádzanie vretena a prevádzkový krútiaci moment patria do tej istej konverzácie. Predstavec, ktorý nie je koncentrický, nerovnomerne zaťažuje O-krúžky pri každom otočení rukoväte. To je dôvod, prečo je jeden ventil z krabice tuhý a zhoršuje sa, zatiaľ čo iný ventil rovnakej veľkosti sa po piatich rokoch prevádzky stále otáča dvoma prstami.
Živica
Panenská zmes s certifikátom šarže verzus netriedené prebrúsenie. Toto jediné rozhodnutie stanovuje strop pre rázovú húževnatosť a chemickú odolnosť.
Geometria
Hrúbka steny, umiestnenie zvarovej línie, guľôčka a sústrednosť drieku. Žiadny z nich nie je viditeľný, všetky sú merateľné.
Utesnenie
Sedlo z PTFE alebo TPE, dvojitý alebo jednoduchý O-krúžok vretena, podpera ložiska v spodnej časti predstavca. Tu začínajú úniky.
Testovanie
Kontrola vzoriek v porovnaní so 100-percentným testovaním škrupiny a sedadla. Záznam o skúške je jediným dôkazom, že ventil bol skutočne skontrolovaný.
Zmes sedla a tesnenie vretena rozhodnú, či sa ventil skutočne vypne
Sedadlo je časť, ktorá v skutočnosti zastaví tok, a je to časť, ktorá je najviac vystavená rozhodnutiu o znižovaní nákladov. Sedadlo z PTFE stojí niekoľkonásobok toho, čo stojí sedadlo z TPE na všeobecné použitie. Na podnose s dielmi vyzerajú obe ako biely prsteň.
PTFE je predvolenou voľbou pre chemické prevádzky, pretože odoláva takmer všetkému a má nízky koeficient trenia, ktorý znižuje prevádzkový krútiaci moment. Je tiež tvrdší, takže na správne utesnenie potrebuje lepšie spracovanú guľôčku. Mäkké TPE sedlo utesní proti drsnej guľôčke, a preto sa zdá, že niektoré lacné ventily na prvý pohľad fungujú dobre. TPE tiež napučiava pri kontakte s rozpúšťadlami a olejmi a opuchnuté sedlo vytláča guľu z jej stredovej čiary, čo zvyšuje krútiaci moment a urýchľuje opotrebovanie.
Tesnenie drieku je samostatným konštrukčným rozhodnutím. Jediný O-krúžok v hladkej drážke je minimum. Priemyselné ventily vo všeobecnosti používajú usporiadanie s dvojitým O-krúžkom so zálohou, niekedy so spodným čapom alebo sekundárnym nosným povrchom, takže driek je podopretý na dvoch miestach a nie na jednom. Tento detail je viditeľný na výkrese v reze a je to jedna z prvých vecí, ktoré zmiznú, keď je ventil reverzne skonštruovaný tak, aby dosiahol cenovú hranicu.
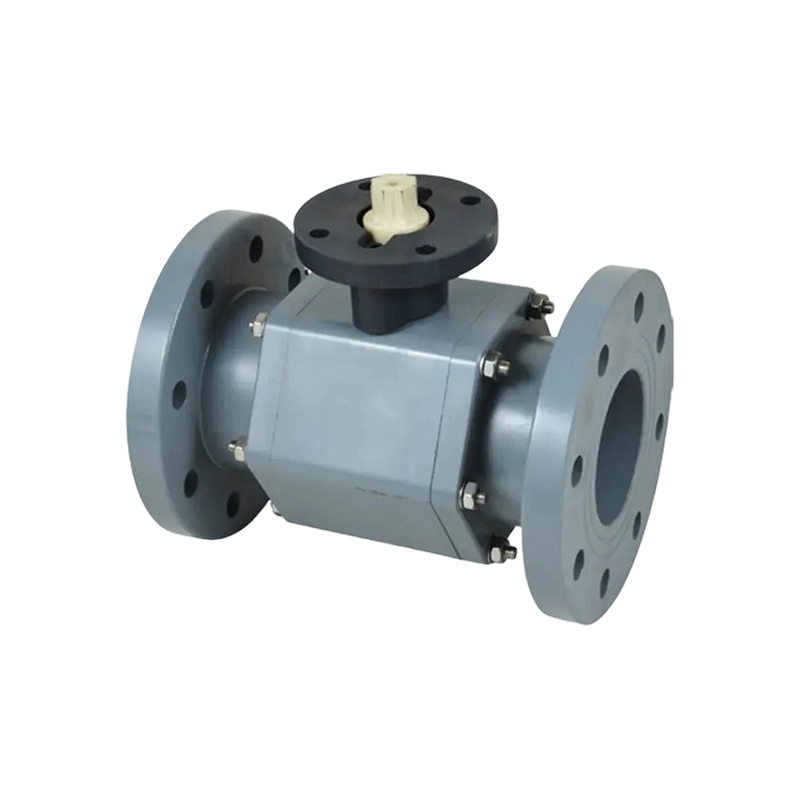
Dôležitá je aj konštrukcia tela. Jednodielny ventil nemá žiadny telesný spoj, ktorý by mohol presakovať, a preto sa jednodielna prírubová konštrukcia stala štandardom pre chemickú prevádzku po tom, čo bola predstavená na začiatku 90. rokov. Trojdielny ventil je možné opravovať na mieste bez prerezávania potrubia, čo je dôležité pri lyžinách a rozdeľovačoch, kde je demontáž potrubia nákladná. Obidve sú legitímne inžinierske voľby. Čo nie je legitímne, je dvojdielne telo so spojom zváraným rozpúšťadlom, ktoré sa prezentuje ako ekvivalent jednodielneho výlisku.
Špecifikácie na porovnanie vedľa seba pred schválením vzorky
Keď sa dve ponuky líšia o 40 percent pri rovnakom nominálnom čísle dielu, medzera nie je takmer nikdy v obrábacej práci. Je v týchto parametroch. Vytlačte tabuľku, odovzdajte ju dodávateľovi a požiadajte ho, aby doplnil skutočné hodnoty s podpornými záznamami.
Tabuľka 1. Parametre, ktoré oddeľujú komoditný guľový ventil z PVC od priemyselného ventilu. Zobrazené hodnoty sú typické rozsahy; potvrdiť podľa výkresových a skúšobných záznamov dodávateľa.
Parameter
Ekonomický ventil
Ventil priemyselnej kvality
Prečo na tom záleží
Živica source
Zmiešané prebrúsenie, žiadny záznam šarže
Panenská zmes s hodnotou K a certifikátom šarže
Nárazová pevnosť a opakovateľná chemická odolnosť
Hrúbka steny tela
10 až 15 percent pod čerpaním
Podľa výkresu, overené prichádzajúcou kontrolou
Trhací tlak a dlhodobá odolnosť proti tečeniu
Guľatá guľôčka
0,15 až 0,25 mm z kruhu
0,05 mm alebo lepšie cez tesniaci pás
Kontakt sedadla a vypnutie bez úniku počas tisícok cyklov
Povrchová úprava lopty
Ra 1,6 až 3,2 mikrometrov
Ra 0,8 mikrometra alebo jemnejšie
Miera opotrebovania sedadla a prevádzkový krútiaci moment
Materiál sedadla
TPE, stupeň neoverený
PTFE, hustota a rozmery skontrolované
Opuch, chemické napadnutie a tesniaca konzistencia
Tesnenie stonky
Jediný O-krúžok, hladká drážka
Dvojitý O-krúžok so zálohou, spodná opora ložiska
Odolnosť voči plákaniu stonky a bočnému zaťaženiu
Tlaková skúška
Vzorkovanie AQL pri 1,0-násobku menovitého tlaku
100-percentný test škrupiny a sedadla pri 1,5x a 1,1x
Miera zlyhania v teréne a záruka
Vysledovateľnosť
žiadne
Číslo dutiny, kód šarže, záznam o skúške
Schopnosť vyšetriť a vyriešiť reklamáciu
Dodávateľ, ktorý nemôže poskytnúť hodnoty pre pravý stĺpec, nemusí nevyhnutne klamať. Možno to jednoducho nevedia, pretože kupujú hotové ventily od obchodného sprostredkovateľa, namiesto toho, aby ich formovali. To je užitočná informácia sama o sebe.
Hodnoty tlaku klesajú s teplotou a väčšina kupujúcich nikdy nepoužije korekciu
Ventil vyrazený 16 bar je dimenzovaný na 16 bar pri 20 stupňoch Celzia, s vodou, v statickom stave. Toto číslo neplatí pri 60 stupňoch. Hodnoty termoplastického tlaku sledujú krivku zníženia výkonu a krivka je strmá. Pre UPVC je použiteľný pracovný tlak pri 60 stupňoch Celzia zhruba 35 až 40 percent 20-stupňovej hodnoty. CPVC rozširuje použiteľný rozsah smerom nahor, ale platí rovnaký tvar krivky.
Praktický dôsledok je jednoduchý. Ak vedenie beží pri 55 stupňoch Celzia a systém je chránený poistným ventilom nastaveným na 10 barov, štandardný 16 barový UPVC ventil nie je dostatočný. Správny výber je buď telo s vyšším hodnotením, alebo iný materiál. Samotný výber 20-stupňového čísla je jednou z najčastejších chýb v špecifikácii termoplastického potrubia.
Existuje druhý efekt, ktorý je ľahké prehliadnuť. Opakované tepelné cyklovanie uvoľňuje predpätie sedadla. Ventil, ktorý perfektne tesní v prvý deň pri teplote okolia, môže začať prechádzať malým množstvom média po dvesto cykloch ohrevu a chladenia, aj keď nič viditeľne nezlyhalo. Priemyselné ventilové konštrukcie kompenzujú použitím pružinového sedla alebo hlbšieho vrecka sedla, ktoré udržiava kontaktný tlak, keď sa materiál uvoľňuje.
Chemická kompatibilita je krivka, nie odpoveď áno alebo nie
Tabuľky odolnosti, ktoré uvádzajú materiál ako "odolný" voči chemikálii, sú východiskovým bodom, nie špecifikáciou. Skutočný výkon závisí od koncentrácie, teploty a času expozície. UPVC si pohodlne poradí so zriedenou kyselinou sírovou pri teplote okolia. Zvýšte teplotu na 60 stupňov Celzia a ten istý materiál začne mäknúť a strácať tlakovú schopnosť. Chlórnan sodný je dobrým príkladom média, ktoré napáda niektoré druhy pri koncentráciách nad 12 percent, pričom ich ponecháva nedotknuté pod touto hranicou.
Pri termoplastických ventiloch najviac záleží na dvoch poruchových režimoch. Prvým je chemický útok na samotný polymér, ktorý sa prejavuje opuchom, zmenou farby alebo stratou mechanickej pevnosti. Druhým je permeácia a praskanie vplyvom vonkajšieho prostredia, kde médium difunduje do materiálu a súčiastka pri zaťažení praská, často pri montáži alebo koncentrácii napätia, a nie v strede steny.
Zodpovedný dodávateľ pred odporúčaním ventilu položí štyri otázky: aké je médium, v akej koncentrácii, pri akej teplote a pri akom tlaku. Ak dodávateľ uvádza ventil bez toho, aby položil tieto otázky, predáva skôr číslo dielu ako riešenie. Hodnoty pre rad priemyselných termoplastických guľových ventilov by mali byť vždy potvrdené údajmi výrobcu o chemickej odolnosti pri skutočnej prevádzkovej teplote, nie pri teplote okolia.
Čo vás vlastne naučia desaťročia výroby termoplastických ventilov
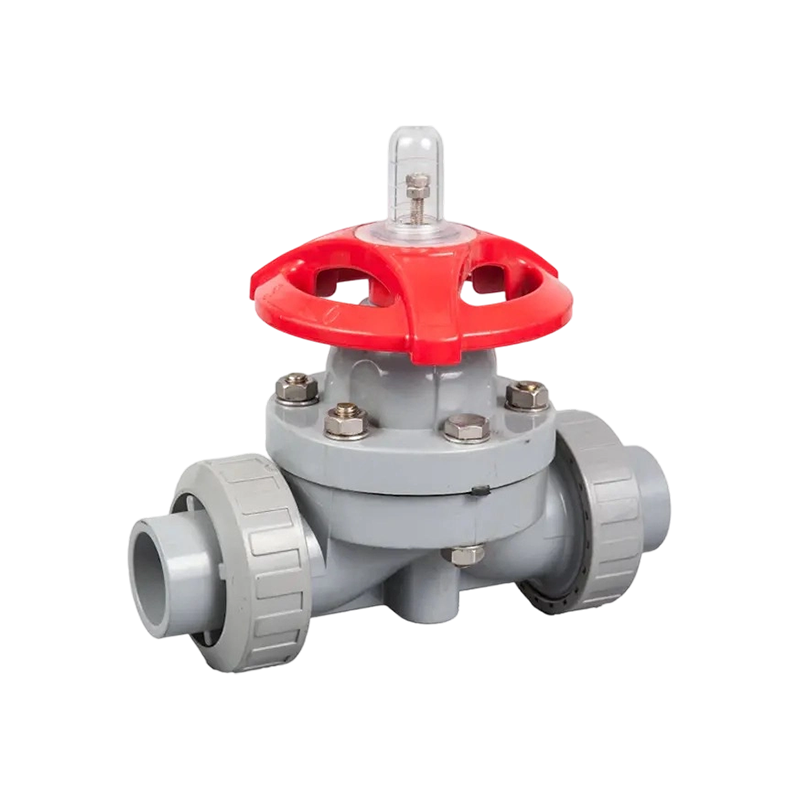
Niektoré kvalitatívne rozdiely sa prejavia až po tom, ako dvadsať alebo tridsať rokov sledujete, ako ventily fungujú v teréne. Spoločnosť Ningbo Baodi Plastic Valve Co., Ltd. sleduje svoju históriu až do roku 1979, keď jej predchodcovia postavili jeden z prvých plastových membránových ventilov vyrobených v Číne; tento dizajn prešiel technickým hodnotením organizovaným bývalým ministerstvom chemického priemyslu v roku 1983. V roku 1992 spoločnosť vyvinula jednodielny guľový ventil s prírubou, dizajn telesa, ktorý sa neskôr stal jedným z najpoužívanejších formátov plastových ventilov v chemickom spracovaní, pretože úplne odstraňuje spoj tela.
Poučenie z toho obdobia dodnes formuje, ako vyzerá dobre postavený ventil. Jednodielna prírubová konštrukcia existuje, pretože skrutkované a rozpúšťadlom zvárané spoje karosérie boli dominantnou cestou úniku v agresívnej prevádzke. Dvojité tesnenie vretena existuje, pretože jednotlivé O-krúžky zlyhali na vretene oveľa častejšie ako na sedle. Hranice hrúbky steny existujú, pretože inžinieri závodu neustále hlásili poruchy tečenia na linkách, ktoré boli v prevádzke už desať rokov.
V roku 2006 sa spoločnosť rozšírila na priemyselné termoplastové potrubia a armatúry a stala sa jedným z prvých domácich výrobcov, ktorí použili CPVC na priemyselné potrubia a ventily. Na tejto kombinácii – ventily, potrubia a armatúry z jedného výrobného systému – záleží viac, ako to znie, pretože na rozhraní medzi ventilovým koncovým pripojením a potrubnou armatúrou vzniká veľký podiel netesností.
Tieto tri štýly karosérie pokrývajú väčšinu priemyselných činností. Formát s prírubou je predvolený pre trvalé chemické linky. Skutočný formát spojky umožňuje demontáž a údržbu ventilu bez prerezania potrubia, čo skracuje intervaly údržby na lyžinách. Trojdielny formát odhaľuje loptu a sedadlá na kontrolu bez toho, aby ste museli odstrániť telo z linky.
Údaje tlakovej skúšky oddeľujú priemyselné ventily od kópií katalógu
Každý guľový ventil z PVC by mal byť testovaný pri 1,5-násobku menovitého tlaku a sedlo testované pri 1,1-násobku menovitého tlaku. Otázkou je, či je testovaný každý ventil, alebo len vzorka z každej šarže. Kontrola odberu vzoriek je legitímna výrobná stratégia, ale nie je to rovnaký produkt ako 100-percentné testovanie a cenový rozdiel to odráža.
Dôležité sú aj testovacie parametre. Bežnou skratkou je skrátenie doby zdržania zo špecifikovaného trvania na niekoľko sekúnd, čo umožňuje prechod ventilu s okrajovým únikom. Ďalším je testovanie so vzduchom namiesto vody, pretože úniky vzduchu sa pri nízkom tlaku zisťujú ťažšie a ľahšie sa odstraňujú. Požiadajte o formát záznamu o teste a čas držania predtým, ako budete predpokladať, že certifikát znamená to, čo si myslíte, že znamená.
Relevantné normy pre termoplastové ventily zahŕňajú ISO 9393 pre priemyselné ventily, DIN 3441 pre plastové ventily v potrubných systémoch a ASTM D1599 a D3139 pre plastové potrubia a tlakové skúšky. Výrobca, ktorý odkazuje na tieto normy, by vám mal byť schopný ukázať konkrétnu doložku, podľa ktorej sa testuje, nielen číslo normy na certifikáte.
Vysledovateľnosť uzatvára kruh. Číslo dutiny vyrazené na tele vám povie, ktorá forma ho vyrobila. Kód šarže na škatuli vám povie, ktorá šarža živice bola použitá. Bez týchto dvoch informácií nemožno zlyhanie poľa vyšetriť a štandardne sa pripíše „chybe inštalácie“. To je skutočné komerčné riziko, nielen technické.
Kontroly dodávateľov a tovární, ktoré znižujú riziko nákupu
Zložka s certifikátom dodávateľa je východiskovým bodom, nie náhradou za pohľad na výrobnú linku. Certifikáty systému manažérstva kvality ako ISO 9001, ISO 14001 a ISO 45001 potvrdzujú existenciu systému. Nepotvrdzujú, že systém je aplikovaný na ventil, ktorý kupujete.
Na čo sa zamerať počas návštevy továrne alebo vzdialeného auditu:
Koľko vstrekovacích lisov obsluhuje ventilovú linku a či sú formy vo vlastníctve výrobcu alebo tretej strany.
Či sa vstupná živica kontroluje a zaznamenáva so zadržanou vzorkou na dávku.
Či je k dispozícii vlastná tlaková skúšobná stolica so záznamom o kalibrácii, alebo či sa dodávateľ opiera o slovné uistenie.
Či sa komponenty guľôčok a drieku vyrábajú interne alebo nakupujú od subdodávateľa a ako je tento subdodávateľ kvalifikovaný.
Či sú hotové ventily skladované v kontrolovanom prostredí, pretože vystavenie UV žiareniu časom degraduje PVC.
Či je výrobca držiteľom národnej licencie na výrobu komponentov tlakového potrubia, čo je regulačná požiadavka na niektorých trhoch pre produkty používané v tlakových systémoch.
Ak továreň nemá tieto kontroly, riziko získavania sa presúva výlučne na kupujúceho. Toto riziko nie je vždy viditeľné v jednotkovej cene. Vo všeobecnosti sa javí ako zastavenie linky, odmietnutie šarže v prístave alebo reklamácia záruky osemnásť mesiacov po inštalácii – náklady, ktoré sa len zriedka prejavia v nákupnej objednávke.
Chyby pri nákupe, ktoré stoja viac ako samotný ventil
Prvou chybou je nákup na vzhľad. Ventil, ktorý je rozmerovo identický s referenčnou vzorkou, sa môže stále líšiť živicou, zmesou sedla a hrúbkou steny. Schválenie na základe vzhľadu je spôsob, akým lacný ventil vstupuje do špecifikácie.
Druhou chybou je preskočenie zadržanej vzorky. Uschovajte si schválenú zlatú vzorku s kódom šarže a porovnajte s ňou každú dodávku. Ide o desaťminútový proces, ktorý eliminuje väčšinu argumentov o tom, či sa produkt zmenil.
Treťou chybou je, že najlacnejšia cenová ponuka sa považuje za základnú líniu a všetko ostatné sa dojednáva podľa nej. To núti čestných dodávateľov odstrániť presne tie funkcie, ktoré robia ich ventily funkčnými: trieda sedla, dizajn tesnenia vretena a úplné tlakové testovanie. Výsledný produkt často vyzerá rovnako a správa sa úplne inak.
Štvrtou chybou je zmena dodávateľa bez rekvalifikácie produktu. Nový zdroj s rovnakým číslom dielu je nový produkt. Spustite rovnaký proces schvaľovania vzorky vrátane tlakovej skúšky a kontroly chemickej kompatibility, ak je aplikácia agresívna.
Piatou chybou je ignorovanie rozdielu medzi výrobcom a obchodnou spoločnosťou. Výrobca môže odpovedať na technickú otázku o materiáli sedla a tesnení predstavca. Obchodná spoločnosť zvyčajne prepošle otázku a vráti približnú odpoveď. Ak je aplikácia kritická, tento rozdiel určuje, či dostanete riešenie alebo zásielku.
Často kladené otázky
Sú všetky guľové ventily z PVC rovnakej kvality?
Nie. Kvalita sa medzi zdrojmi značne líši, aj keď sa čísla dielov a rozmery zhodujú. Hlavnými premennými sú trieda živice, hrúbka steny, guľôčka a povrchová úprava, materiál sedla, dizajn tesnenia vretena a či bol ventil individuálne tlakovo testovaný. Dva ventily môžu na pracovnom stole vyzerať rovnako a po dvoch rokoch prevádzky sa správať úplne inak.
Prečo záleží na panenskom PVC v guľovom ventile?
Panenská zlúčenina má známu molekulovú hmotnosť, kontrolované balenie aditív a žiadnu kontamináciu z predchádzajúceho spracovania. Obrúsenie prešlo aspoň jedným tepelným cyklom, čo skracuje polymérne reťazce a znižuje rázovú pevnosť. V agresívnych chemických prevádzkach, prebrúsenie tiež vytvára slabé miesta, kde médium napáda stenu. Rozdiel nie je viditeľný, ale skracuje životnosť v tlakových a cyklistických aplikáciách.
Ako zistím, či ventil, ktorý som dostal, bol vyrobený z prebrúsenia?
Vizuálna kontrola len zriedka dáva definitívnu odpoveď, pretože dobré prebrúsenie môže vyzerať prijateľne. Spoľahlivým spôsobom je dokumentácia: vyžiadajte si certifikát šarže živice a vstupný kontrolný záznam. Môžete tiež porovnať správanie pri náraze tak, že vzorku telesa ventilu spadnete na tvrdú podlahu z kontrolovanej výšky a porovnáte výsledok so známou čistou vzorkou. Test je hrubý, ale odhalí, keď je rozdiel veľký.
Je PTFE vždy najlepším materiálom sedadla?
PTFE je tým správnym štandardom pre chemické použitie, pretože má širokú odolnosť a nízke trenie, ale na utesnenie vyžaduje dobre opracovanú guľu. V aplikáciách s čistou vodou pri miernych teplotách môže správne špecifikované sedadlo z TPE primerane fungovať roky. Problém je v tom, že mnoho lacných ventilov používa TPE bez špecifikácie triedy, čo znamená, že sedlo môže pri kontakte s olejmi a rozpúšťadlami nepredvídateľne napučiavať alebo stvrdnúť.
Prečo môj ventil uniká v drieku namiesto sedla?
Netesnosť vretena zvyčajne poukazuje na problém s dizajnom tesnenia alebo na bočné zaťaženie vretena. Jediný O-krúžok v hladkej drážke má obmedzenú kapacitu na kompenzáciu hádzania vretena, tepelného cyklovania a opakovanej prevádzky. Dvojité O-krúžky so zálohou v kombinácii s dosadacím povrchom v spodnej časti predstavca rozkladajú zaťaženie a udržiavajú prítlačný tlak. Netesnosti vretena sú bežnejšie u ventilov, ktoré boli vyrobené podľa ceny, ako u ventilov, ktoré boli vyrobené podľa výkresu.
Znamená vyšší tlak vždy lepšiu kvalitu?
Nie. Hodnotenie vytlačené na rukoväti je nominálna hodnota pri 20 stupňoch Celzia. Ventil môže mať vysoký nominálny výkon a napriek tomu funguje zle, ak je hrúbka steny tenká, sedlo je mäkké alebo tesnenie drieku je minimálne. Hodnotenie by sa malo čítať spolu s krivkou zníženia výkonu, záznamom o skúške a špecifikáciou materiálu.
Prečo sa hodnota tlaku na mojom ventile nezhoduje s tým, čo skutočne vidí vedenie?
Hodnoty tlaku termoplastov klesajú so zvyšujúcou sa teplotou. Ventil dimenzovaný na 16 barov pri 20 stupňoch Celzia môže byť použiteľný len pri 6 baroch pri 60 stupňoch Celzia. Mnoho chýb v špecifikácii pochádza z porovnania menovitého výkonu ventilu s tlakom v systéme bez použitia korekcie teploty. Skutočné médium a teplotu vždy skontrolujte v tabuľke zníženia od výrobcu.
Ako môžem spravodlivo porovnať dvoch dodávateľov?
Pošlite obom rovnaký technický dotazník týkajúci sa zdroja živice, hrúbky steny, zaoblenia gule, materiálu sedla, dizajnu tesnenia drieku, skúšobnej metódy a sledovateľnosti. Potom si vyžiadajte schválenú vzorku od každého a vykonajte rovnaký tlakový a cyklický test. Cena by mala byť poslednou premennou, ktorú porovnávate, nie prvou, pretože 20-percentná úspora na jednotkovej cene nemá zmysel, ak sa ventil musí vymieňať dvakrát tak často.
Ovplyvňujú postupy inštalácie, ako dlho vydrží guľový ventil z PVC?
Áno, podstatne. Navarenie príliš veľkého množstva cementu do hrdla rozpúšťadla môže vytlačiť lepidlo do guľovej komory a zablokovať ventil. Prílišné utiahnutie závitového spojenia poškodí telo v koreni závitu. Oporná rúrka vedie zle a spôsobuje ohybové zaťaženie priamo na teleso ventilu. Inštalácia ventilu s driekom smerujúcim nadol zachytáva médium okolo tesnenia drieku. Žiadna z týchto chýb nie je výrobná chyba, ale všetky sa bežne uvádzajú ako problémy s kvalitou.
Čo je najužitočnejšie opýtať sa dodávateľa pred objednávkou?
Opýtajte sa ich, aké médium, koncentráciu, teplotu a tlak ventil uvidí, a potom sa ich opýtajte, ktorý z ich produktov odporúčajú a prečo. Dodávateľ, ktorý položí tieto otázky pred uvedením cenovej ponuky, rozumie aplikácii. Dodávateľ, ktorý ponúka okamžitú ponuku, predáva číslo dielu a riziko nesúladu zostáva na vás.